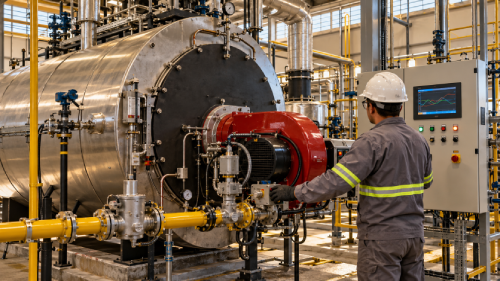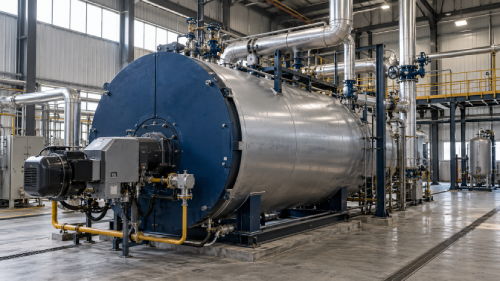
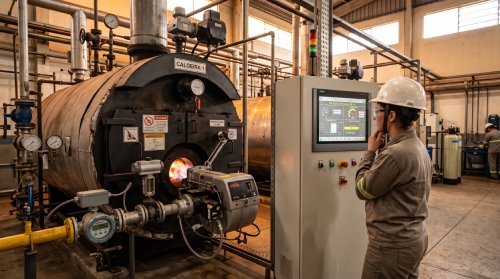
A automação industrial reduz o consumo de combustível em caldeiras porque mantém a queima sempre no ponto ideal. Ela ajusta a mistura de ar e combustível em tempo real, controla a velocidade dos ventiladores, modula a carga conforme a demanda de vapor e evita perdas por purga, ciclagem e excesso de temperatura nos gases da chaminé. Na prática, a economia de consumo de combustível em caldeira industrial costuma ficar entre 3% e 10%, dependendo do estado inicial do equipamento, do tipo de combustível e do perfil de carga da planta.
Trabalho há mais de 10 anos com sistemas de combustão e geradores de oxihidrogênio, e vi de perto o mesmo padrão em dezenas de indústrias: a caldeira não é ineficiente por defeito de projeto, e sim porque ninguém está ajustando a queima o tempo todo. O ajuste manual feito uma vez por semestre não acompanha a variação de carga, de temperatura ambiente e de qualidade do combustível. A automação faz esse acompanhamento continuamente. Neste conteúdo explico como isso funciona, o que vale a pena automatizar primeiro e onde estão os erros que mais custam dinheiro.
Resposta rápida: onde a automação gera mais economia
Se você precisa priorizar, estes são os pontos que mais retornam, nesta ordem:
- Controle automático de oxigênio nos gases de combustão, que corrige o excesso de ar
- Inversor de frequência no ventilador de ar de combustão
- Modulação da queima com controle preciso da pressão de vapor
- Sequenciamento automático quando há mais de uma caldeira
- Automação da purga de fundo e de superfície
- Monitoramento contínuo com indicadores de eficiência
Cada item ataca uma perda específica. Vamos entender de onde vem o desperdício antes de olhar cada solução.
Por que uma caldeira desperdiça combustível sem automação
Toda caldeira perde energia por alguns caminhos conhecidos. Quando o controle é manual ou muito básico, essas perdas ficam maiores do que precisam ser.
Excesso de ar na combustão
Para queimar bem, o combustível precisa de ar. O problema é que, sem controle fino, o operador tende a deixar ar demais por segurança, porque falta de ar gera fuligem, monóxido de carbono e risco. Só que todo ar excedente entra frio e sai quente pela chaminé, levando energia embora. É uma das maiores fontes de desperdício que encontro em visitas técnicas.
Temperatura alta dos gases na chaminé
Quanto mais quente o gás que sai, mais energia foi perdida. Uma regra prática aceita no setor diz que cada redução de cerca de 20 graus Celsius na temperatura dos gases pode elevar a eficiência em aproximadamente 1%. Depósitos de fuligem, incrustações e queima mal ajustada aumentam essa temperatura.
Variação de carga
A demanda de vapor de uma fábrica raramente é constante. Quando o sistema de controle não modula bem, a caldeira liga e desliga com frequência ou trabalha em ponto de baixa eficiência. Cada partida envolve pré varredura de ar da câmara, que joga calor fora sem produzir vapor útil.
Perdas com purga e água de alimentação
A purga remove sólidos dissolvidos da água, mas cada litro descartado leva calor junto. Purga em excesso desperdiça combustível, e purga insuficiente causa incrustação, que também aumenta o consumo. Sem automação, o equilíbrio é quase sempre errado para um dos lados.
Os principais sistemas de automação que reduzem o consumo
Controle de oxigênio nos gases de combustão
Esse é o sistema que mais recomendo começar a avaliar. Um sensor mede o teor de oxigênio nos gases e o controlador ajusta a entrada de ar até manter o valor ideal para aquele combustível e aquela carga. Um sistema desses pode reduzir o oxigênio residual de patamares como 6% ou 7% para algo em torno de 3% a 4% em gás natural, sempre respeitando os limites seguros de monóxido de carbono.
O ganho aparece porque menos ar excedente significa menos calor perdido na chaminé. Como referência geral, reduzir o excesso de ar em cerca de 15% pode melhorar a eficiência em aproximadamente 1%. Parece pouco, mas em uma caldeira que opera 24 horas por dia, isso soma um valor grande ao fim do ano.
Inversor de frequência no ventilador
Muitas caldeiras antigas controlam o ar com uma janela mecânica, chamada damper, que estrangula a passagem enquanto o motor continua girando na rotação máxima. Isso gasta energia elétrica sem necessidade. Com inversor de frequência, o motor gira só o necessário para a vazão pedida.
O benefício é duplo: economiza eletricidade e melhora a precisão do controle de ar, o que ajuda o sistema de oxigênio a trabalhar melhor. Em cargas parciais, a redução de consumo elétrico do ventilador pode ser expressiva.
Modulação da queima e controle de pressão
Um bom controlador de pressão de vapor faz o queimador acompanhar a demanda de forma suave, em vez de trabalhar em degraus ou no liga e desliga. Quando a modulação é ampla, a caldeira passa mais tempo em operação contínua, com menos partidas e paradas. Isso reduz as perdas por varredura, o estresse térmico do equipamento e a variação de pressão na linha de vapor.
Vale ainda avaliar a pressão de trabalho. Muitas plantas operam a caldeira em pressão maior do que o processo exige. Reduzir a pressão de setpoint, quando possível, diminui a temperatura de saturação e as perdas por radiação e pela chaminé.
Sequenciamento de várias caldeiras
Em plantas com duas ou mais caldeiras, é comum ver todas rodando com carga baixa, cada uma em eficiência ruim. Um sistema de sequenciamento decide quais unidades operam e com que carga, priorizando a mais eficiente e mantendo as demais em reserva. Uma caldeira a 80% de carga costuma render mais do que duas a 40%.
Controle de nível e da água de alimentação
O controle automático de nível do tubulão, preferencialmente com três elementos (nível, vazão de vapor e vazão de água), mantém o nível estável mesmo com variações bruscas de demanda. Isso evita arraste de água, oscilações de pressão e ciclos de queima desnecessários. Combinado com o controle da temperatura da água de alimentação, garante que a caldeira receba água em condição estável e o mais quente possível.
Automação da purga
A purga automática mede a condutividade da água e abre a válvula apenas quando o teor de sólidos passa do limite. Com isso, você descarta só o necessário. Em muitas plantas, ajustar a purga de superfície de forma automática já reduz de maneira visível o consumo de combustível e de água tratada. Se houver recuperação de calor da purga, o ganho aumenta.
Recuperação de calor integrada ao controle
Economizadores e aquecedores de ar aproveitam o calor dos gases de exaustão para preaquecer a água ou o ar de combustão. A automação entra para proteger esses equipamentos, controlando a temperatura para evitar condensação ácida na chaminé, e para garantir que o calor recuperado seja realmente aproveitado conforme a carga varia.
Monitoramento contínuo e indicadores
Sem medição não há gestão. Medidores de vazão de combustível, de vapor e de água, junto com sensores de temperatura e de oxigênio, permitem calcular a eficiência real da caldeira o tempo todo. Um painel com indicadores como consumo específico (quilos de vapor por metro cúbico de gás, por exemplo) mostra quando algo saiu do padrão. Já acompanhei casos em que um simples alerta de temperatura de chaminé em alta revelou fuligem acumulada semanas antes de virar problema grave.
Quanto dá para economizar na prática
Não existe um número único, e desconfie de quem promete um percentual fixo sem ter visto a sua caldeira. Alguns fatores mudam muito o resultado:
- Idade e estado do queimador e dos instrumentos
- Tipo de combustível, como gás natural, GLP, óleo, lenha ou cavaco
- Regime de operação, contínuo ou com muitas paradas
- Nível de automação já existente
- Qualidade da manutenção e do tratamento de água
Em caldeiras com controle muito básico, é razoável esperar de 5% a 10% de redução de consumo somando as melhorias. Em caldeiras já bem ajustadas, o ganho pode ficar entre 2% e 4%. Para chegar a um número confiável, o caminho é medir o consumo atual por alguns dias e comparar depois da intervenção.
Um exemplo prático de cálculo
Imagine uma indústria que gasta R$ 100 mil por mês de combustível em uma caldeira. Uma melhoria de 6% na eficiência representa R$ 6 mil por mês, ou R$ 72 mil por ano. Se o pacote de automação (analisador de oxigênio, inversor e controlador) custa algo próximo disso, o retorno vem em torno de um ano, sem contar a redução de emissões e o menor desgaste dos equipamentos. Esse tipo de conta simples é o que eu faço com o cliente antes de recomendar qualquer investimento.
Erros comuns que diminuem o resultado da automação
Ao longo dos anos, vi projetos bons entregarem menos do que poderiam por falhas evitáveis:
- Instalar o sensor de oxigênio em local com infiltração de ar falso, o que gera leitura errada
- Não calibrar os instrumentos periodicamente
- Automatizar sem corrigir problemas mecânicos, como queimador desgastado ou vazamento de vapor
- Ignorar o tratamento de água, que gera incrustação e anula parte do ganho
- Ajustar a curva ar e combustível só em uma carga e esquecer as demais
- Não treinar a equipe de operação para entender o que o sistema está fazendo
A automação é uma ferramenta poderosa, mas ela depende de uma base mecânica em boas condições. Por isso sempre começo com uma inspeção antes de falar em equipamento novo.
Como implementar a automação passo a passo
Esse é o roteiro que costumo seguir com quem quer reduzir o consumo com segurança:
- Faça um diagnóstico inicial, medindo consumo de combustível, produção de vapor, temperatura dos gases e teor de oxigênio.
- Corrija problemas básicos, como vazamentos, isolamento térmico danificado, fuligem e incrustação.
- Defina metas realistas com base nas medições, e não em promessas genéricas.
- Priorize as melhorias de maior retorno, normalmente controle de oxigênio e inversor no ventilador.
- Instale, comissione e ajuste as curvas de combustão em várias faixas de carga.
- Acompanhe os indicadores por pelo menos um ciclo completo de produção e compare com o cenário anterior.
- Estabeleça uma rotina de manutenção e calibração dos instrumentos.
Sempre que possível, o projeto deve seguir as normas de segurança aplicáveis a caldeiras e sistemas de queima, com intertravamentos e proteções mantidos em pleno funcionamento. Economia nunca pode passar por cima da segurança.
Onde entra o oxihidrogênio nessa conversa
Como trabalho com geradores de oxihidrogênio, recebo essa pergunta com frequência. O oxihidrogênio é uma mistura de hidrogênio e oxigênio produzida por eletrólise da água, e alguns sistemas o utilizam como complemento à queima do combustível principal, com o objetivo de melhorar a qualidade da combustão.
Minha posição é a de quem prefere falar com honestidade: o gerador não substitui a automação nem corrige uma caldeira mal regulada. Ele funciona melhor quando a base já está organizada, com a relação ar e combustível controlada, os gases sob monitoramento e o equipamento em bom estado. Nesse cenário, o complemento pode contribuir para uma queima mais completa e com menos resíduos, e o resultado deve sempre ser validado por medição no seu processo, comparando consumo antes e depois. Se alguém prometer economia enorme sem medir nada, vale desconfiar.
Perguntas frequentes
Automação industrial serve para caldeiras antigas?
Sim, na maioria dos casos. É possível instalar analisadores de oxigênio, inversores de frequência, controladores de pressão e medidores em caldeiras mais antigas. O ponto de atenção é avaliar o estado do queimador e dos dispositivos de segurança antes, porque a automação não compensa falhas mecânicas.
Qual é a melhor automação para começar?
Para a maior parte das plantas, o controle de oxigênio combinado com inversor de frequência no ventilador oferece o melhor retorno inicial. Depois vêm a automação da purga e o monitoramento de indicadores.
A automação reduz também a emissão de poluentes?
Em geral sim. Ao queimar com a quantidade correta de ar, a combustão fica mais completa e há menos monóxido de carbono e fuligem, além de menor consumo de combustível e, consequentemente, menor emissão de gases de efeito estufa.
Em quanto tempo o investimento se paga?
Depende do porte da caldeira e do custo do combustível. Em plantas de consumo elevado, o retorno costuma aparecer entre 6 e 24 meses. O ideal é fazer o cálculo com os seus números de consumo antes de decidir.
Preciso parar a produção para instalar?
Alguns itens exigem uma parada curta, como a instalação de sensores no duto e a integração do controlador. Com bom planejamento, muitas intervenções são feitas em janelas de manutenção já programadas.
A automação elimina a necessidade de operador?
Não. Ela reduz o trabalho manual repetitivo e melhora a precisão, mas o operador continua sendo essencial para interpretar alarmes, fazer inspeções e garantir a segurança.
Conclusão
A automação industrial ajuda a reduzir o consumo de combustível em caldeiras porque elimina o improviso: cada variável importante da combustão passa a ser medida e corrigida em tempo real. O caminho mais seguro é começar pelo diagnóstico, corrigir a base mecânica, priorizar o controle de oxigênio e o inversor de frequência e acompanhar os resultados com indicadores claros. Assim, a economia de consumo de combustível em caldeira industrial deixa de ser uma promessa e vira um número que você consegue enxergar na fatura todo mês.
Se você quer avaliar o potencial de economia da sua planta, comece medindo o que a sua caldeira consome hoje. Com esses dados em mãos, qualquer decisão de investimento fica muito mais segura.